

在新能源汽车的日常讨论中,消费者往往更关注电池容量、电机功率或智能驾驶功能,而连接这些核心部件的线束系统却很少被提及。然而,作为整车电力传输的“血管”,线束的耐温等级、阻燃性能以及连接工艺,直接决定了车辆在极端工况下的安全性与稳定性。许多从业者容易将线束简单理解为“几根电线的组合”,忽视了其材料选择与结构设计对整车电气系统可靠性的深层影响。
工作原理与核心结构解析
新能源汽车主线束的核心功能是承载高压大电流的电力传输,同时确保在复杂电磁环境下的信号完整性。其设计围绕三个关键维度展开:绝缘材料的耐温能力、阻燃等级的安全性,以及连接端子的压接工艺。耐温等级达到125℃的设计,意味着线束能够承受电机、电池等高热部件附近的高温环境,避免绝缘层软化或老化导致的短路风险。UL94 V0阻燃等级则要求材料在垂直燃烧测试中能在10秒内自熄,且无燃烧滴落物,这对防止火灾蔓延至关重要。压接作为主流的连接方式,通过机械变形使端子与导线形成金属间结合,其质量取决于压接模具的精度、压接高度与拉脱力的匹配关系,而非简单的“压紧即可”。自动化生产工艺则保证了每根线束的压接参数一致性,减少了人工操作带来的离散性。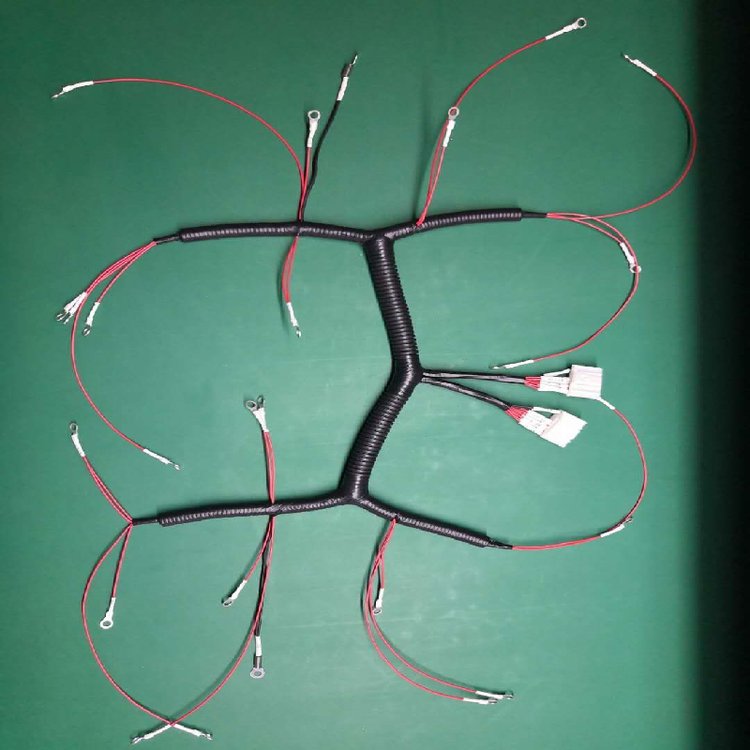
技术差异如何影响实际应用
不同耐温等级的线束在长期可靠性上存在显著差异。125℃等级的线束通常采用交联聚烯烃或氟塑料等改性材料,相比普通PVC绝缘层,其在高温下具有更低的介电损耗和更高的机械强度,这意味着在持续大电流工况下,绝缘层不易变形或击穿。阻燃等级从V2到V0的差异,本质是材料配方中阻燃剂种类与添加量的不同。V0级材料通常含有更高的无机阻燃剂(如氢氧化铝)或含磷化合物,这虽然会略微增加材料成本,但能显著降低燃烧时的热释放速率。压接工艺的差异更为隐蔽:优质压接要求端子与导线的接触电阻低于导线自身电阻,且压接区的抗拉强度不低于导线本体强度的80%。如果压接参数控制不当,接触电阻升高会导致局部过热,进而加速绝缘老化,形成恶性循环。自动化生产相比手工压接,能通过实时力位移监控剔除不良品,从而保证每根线束的电气性能一致性。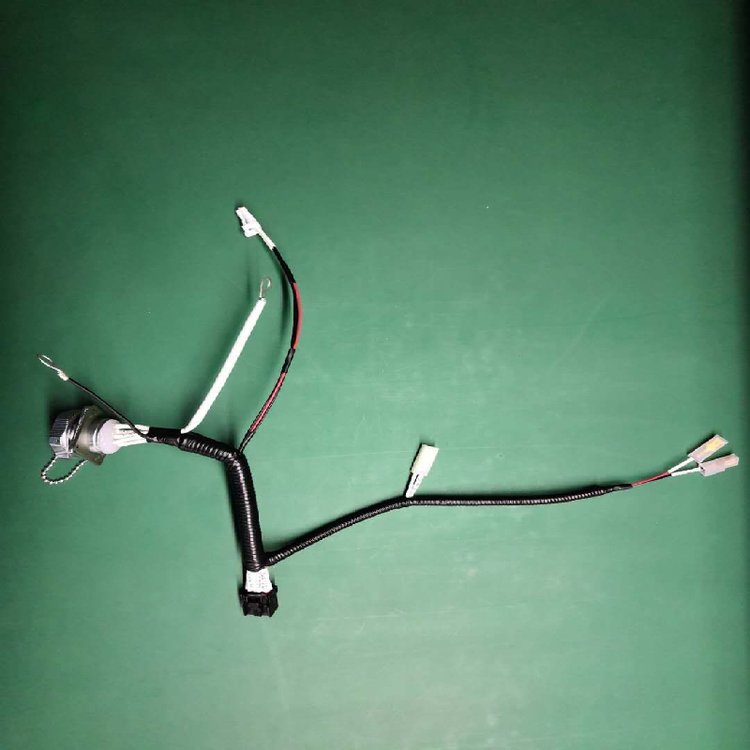
技术差异如何影响实际应用
在新能源汽车的实际使用中,主线束往往布置在底盘、防火墙等高温区域,同时面临振动、潮湿和化学腐蚀的挑战。125℃耐温等级的设计,确保了车辆在夏季高温暴晒或长时间爬坡等高负荷工况下,线束绝缘层不会因热积累而失效。UL94 V0阻燃等级的意义在于,一旦发生电气故障导致线束局部过热或起火,材料能够自行熄灭,为乘员争取宝贵的逃生时间。压接工艺的可靠性直接关联到车辆的全生命周期表现:一辆5座乘用车的主线束通常包含20-30个连接器,每个连接点都是一个潜在的故障点。如果压接质量不达标,初期可能仅表现为接触电阻偏高,但随着车辆行驶里程增加,振动和热循环会使问题逐步恶化,最终导致接触不良、电压降增大甚至断路。自动化生产虽然无法完全消除所有制造缺陷,但通过在线检测能够将不良率控制在极低水平,这对于大规模量产车型的品控至关重要。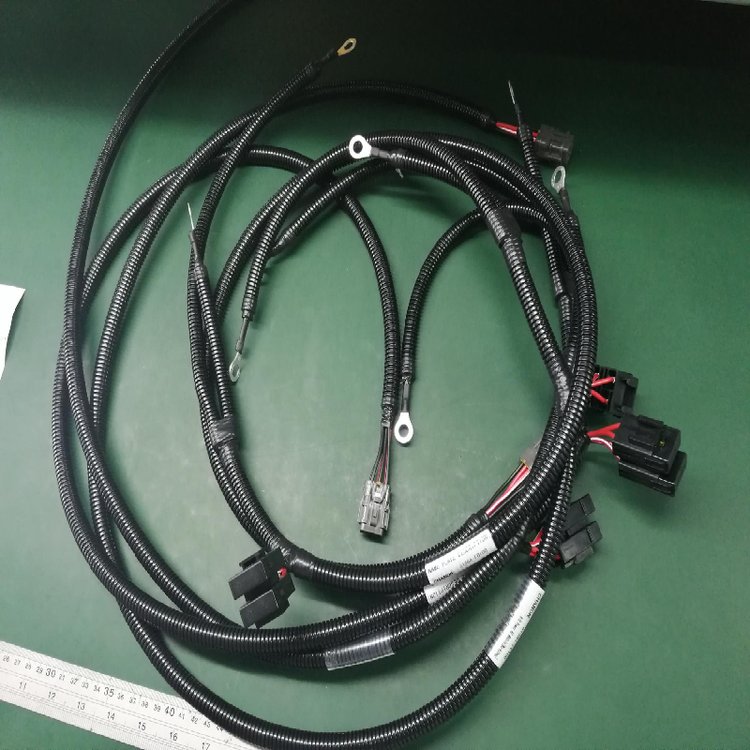
应用场景与理解框架
对于新能源汽车线束的评估,建议从业者从以下四个维度建立认知框架:一是关注绝缘材料的耐温等级与长期热老化寿命,而非仅看短期耐温值;二是核实阻燃等级的具体测试标准,确保其符合整车安全要求;三是考察压接工艺的监控参数,包括压接高度、拉脱力及截面分析报告;四是了解生产线的自动化程度,特别是力位移监控系统的应用情况。在不同应用场景中,商用车与乘用车的线束设计侧重点有所不同:商用车更关注耐振动与耐腐蚀,而乘用车则对空间布局和轻量化有更高要求。理解这些差异背后的材料科学与制造工艺逻辑,比单纯比较参数更能帮助做出合理判断。

